前製程還沒做完,下一站可以先報工嗎?MES 製程投入量驗證與超量報工防呆
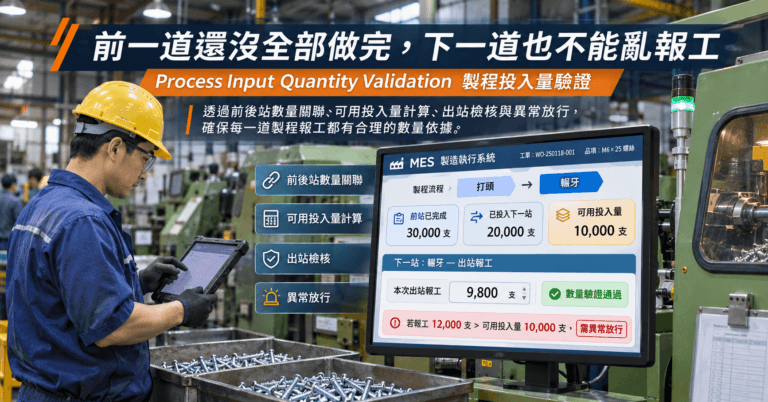
製造現場經常發生前一道製程尚未全部完工,下一道製程便開始加工的情況。例如螺絲打頭製程已完成 30,000 支,輾牙製程先領取其中 20,000 支進行生產。如果 MES 只檢查工單總數量,卻沒有驗證前製程實際可供投入的數量,下一站可能回報超過實際來源的產量,造成製程進度及工單數量失真。本文介紹 MES Process Input Quantity Validation(製程投入量驗證)的設計方式,透過前後站數量關聯、可用投入量計算、出站檢核與異常放行,確保每一道製程的生產報工都有合理的數量依據。
為什麼前製程還沒完工,下一站就能開始生產?
離散製造業不一定要等整張工單全部完成前一道製程,才能移轉至下一道製程。
以螺絲製造為例,打頭完成的部分半成品,可以先送往輾牙加工,讓兩道製程同步進行。
這種方式可以縮短等待時間,但也增加 MES 報工數量驗證的複雜度。
例如:
| 項目 | 數量 |
|---|---|
| 工單預定數量 | 100,000 支 |
| 打頭已完成數量 | 30,000 支 |
| 已交付輾牙數量 | 20,000 支 |
| 輾牙已確認加工數量 | 15,000 支 |
如果輾牙作業員突然回報本次又完成 20,000 支,累計加工數量便達到 35,000 支,超過目前已交付輾牙的 20,000 支。
即使工單總數量仍未達 100,000 支,這筆報工也存在明顯的數量來源問題。
MES 不能只檢查工單是否超產,還必須確認該製程是否真的有足夠的半成品可供加工。
MES 製程投入量驗證是什麼?
工單總量與製程可用量不同
工單總量代表整張工單的生產目標。
製程可用量則代表某一道製程目前實際取得、且尚未被消耗或占用的可加工數量。
兩者不能直接畫上等號。
前製程完成不等於下一站已收到
例如打頭完成 30,000 支,但其中只有 20,000 支已完成交接並送到輾牙。
如果 MES 直接將 30,000 支全部視為輾牙可用數量,就可能忽略尚未移轉的半成品。
下一製程報工必須有數量依據
下一站的投入量應能追溯到前站已交付的數量,或其他經核准的來源,例如期初在製品及特殊補入紀錄。
MES 如何計算下一製程的可用投入數量?
建議使用:
可用投入量 = 累計已接收數量 − 累計已消耗投入量 − 其他有效保留量
例如:
| 項目 | 數量 |
|---|---|
| 輾牙累計接收 | 20,000 支 |
| 已完成報工的投入量 | 15,000 支 |
| 其他已保留投入量 | 0 支 |
| 剩餘可用投入量 | 5,000 支 |
因此,下一筆出站報工最多只能消耗剩餘的 5,000 支投入量,除非有新的前製程交付或其他合法補入。
需要注意:投入量不一定等於良品數量。
若本次投入 5,000 支,產生 4,900 支良品與 100 支不良品,MES 應消耗 5,000 支投入量,而不是只扣除 4,900 支。
MES 應該在進站還是出站時驗證數量?
進站時確認是否有可加工數量
作業員掃描工單與製程後,MES 應顯示目前可用投入量。
如果可用數量為零,原則上不允許直接建立正式生產任務,除非企業允許特定的試機、調整或等待作業。
出站時確認實際消耗量
出站報工時,系統應檢查本次實際投入數量是否超過可用數量。
例如可用投入量為 5,000 支,但作業員輸入 8,000 支,系統應攔截。
多人或多機台同時報工時再次驗證
不能只在進站時檢查一次。
假設兩台輾牙機都看到剩餘可用量為 5,000 支,若兩台設備同時各回報 4,000 支,合計便會超過實際可用量。
因此,正式出站入帳時仍須重新驗證,並透過資料庫交易避免重複消耗。
MES 如何處理前製程分批交付?
建立製程交付紀錄
當打頭製程完成一批半成品,並正式交付輾牙時,MES 應建立交付紀錄。
建議包含工單、來源製程、目的製程、交付數量、時間及操作人員。
下一製程確認接收
輾牙站確認收到半成品後,該批數量才正式增加可用投入量。
如果企業不採實體交接確認,也應明確定義何時視為可投入,避免不同站別使用不同的數量判定方式。
避免重複接收
同一筆製程交付紀錄不得重複增加下一站可用數量。
MES 應以唯一交付識別碼及交易狀態控制,防止 PDA 重複提交。
製程報工數量不平衡時,MES 應如何提示?
下一站報工超過可用量
建議提示:
「本製程剩餘可用投入量為 5,000 支,本次填報投入量為 8,000 支,超過可用數量 3,000 支。請確認前製程交付或本次報工數量。」
前製程尚未交付
建議提示:
「此工單已有前製程完工紀錄,但尚無可供本製程使用的有效交付數量。」
交付資料尚未同步
建議提示:
「前製程交付資料尚未完成確認,請稍後重新查詢或聯絡主管。」
錯誤訊息應清楚顯示可用數量、填報數量與差異,方便現場立即判斷。
MES 如何處理特殊的製程數量差異?
製程損耗
若某製程存在合理加工損耗,應分別記錄投入量、良品量及不良量。
不能直接把損耗當成沒有投入的數量。
重工品重新投入
重工品若重新進入製程,必須有獨立且有效的重工投入來源,避免重複增加正常製程可用量。
製程數量補登
若前製程已實際交付,但作業員忘記記錄,應透過補登及審核程序修正。
不建議讓下一站任意增加可用量,以掩蓋前站漏報。
不同製程計量單位
若前站以重量、後站以支數報工,必須使用經核准的換算規則,並保留換算版本及精度。
MES 製程投入量驗證應保存哪些資料?
| 建議欄位 | 說明 |
|---|---|
| WORK_ORDER_ID | 工單識別碼 |
| SOURCE_OPERATION | 來源製程 |
| TARGET_OPERATION | 目的製程 |
| TRANSFER_QTY | 交付數量 |
| RECEIVED_QTY | 接收數量 |
| INPUT_QTY | 實際投入數量 |
| GOOD_QTY | 良品數量 |
| DEFECT_QTY | 不良品數量 |
| AVAILABLE_QTY | 可用投入量 |
| TRANSFER_STATUS | 交付狀態 |
| APPROVED_BY | 異常放行核准人 |
以上為建議資料模型,實際應依企業既有工單、製程及報工資料表設計。
MES 如何防止製程數量被同時重複消耗?
建立原子化數量扣減
正式報工入帳時,應在同一資料庫交易中確認剩餘可用量並扣減。
如果數量不足,交易應失敗,不得先建立有效產量再補做檢查。
建立唯一報工交易識別碼
每次 PDA 提交應有唯一識別碼,避免網路重試導致同一筆投入量重複扣除。
保留沖銷與更正紀錄
當已確認的報工需要修正時,應依正式更正流程回復或重新計算可用量,避免直接覆寫累計數字。
MES 製程數量平衡應分析哪些指標?
建議建立 Process Quantity Balance Dashboard,呈現:
| 指標 | 管理用途 |
|---|---|
| 前製程累計交付量 | 確認來源數量 |
| 本製程累計接收量 | 確認可用數量基礎 |
| 本製程累計投入量 | 確認已消耗數量 |
| 剩餘可用投入量 | 掌握下一筆可報工上限 |
| 超量報工攔截次數 | 觀察異常輸入情況 |
| 待確認交付筆數 | 追蹤製程交接延遲 |
| 製程數量差異 | 分析來源與投入不一致問題 |
其中,製程數量差異可定義為:
製程數量差異 = 累計有效接收量 − 累計有效投入量 − 尚未投入的有效可用量
在資料完整且所有數量均採相同計量單位的情況下,差異理應為零。
如果出現非零差異,應檢查是否存在重複接收、漏報、未完成更正或資料同步問題。
常見問題
前製程沒有全部完工,下一站可以先進站嗎?
可以,只要企業允許分批移轉,而且下一站有經確認的可用投入數量,就能先開始加工。
下一站良品數量可以大於前製程交付數量嗎?
對於採一件投入對應至多一件產出的製程,通常不應發生。若涉及組裝、分割或不同單位換算,應使用明確的製程產出轉換規則,而非直接套用一比一限制。
前製程漏報,下一站已經加工完成怎麼辦?
應先確認實際交付與加工紀錄,再依權限補登或修正來源資料,避免直接放行無來源的完工數量。
製程超量報工與工單超產有什麼不同?
工單超產是實際產量超過工單核准目標;製程超量報工則是某一道製程回報的投入或產出,超過目前能夠合理追溯的來源數量。即使工單整體尚未達標,仍可能發生製程超量報工。
結論:每一筆製程報工,都應有可追溯的投入數量
MES 生產報工系統不應只驗證工單總量,還必須考慮各製程之間的實際交付與投入關係。
透過分批交付、接收確認、可用投入量計算及出站交易驗證,企業可以讓不同製程同步生產,同時避免下一站回報超過實際可加工數量的產量。
真正可靠的製程報工,不只是知道完成了多少,更要能確認這些數量從哪一道製程而來,以及是否已經被正確消耗。

本著作係採用創用 CC 姓名標示-相同方式分享 3.0 台灣 授權條款授權.