固定每 30 天保養真的合理嗎?用 MES 建立 Condition-Based Maintenance 設備狀態維護
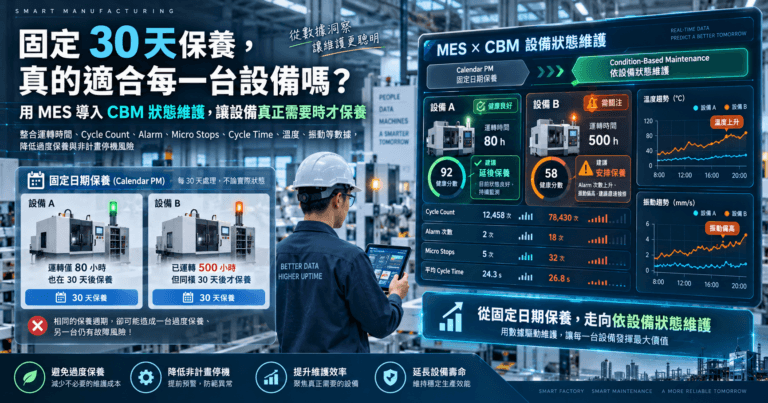
設備固定每 30 天保養一次,看似制度完整,但有些設備實際只運轉 80 小時,有些卻已運轉 500 小時;如果仍採用相同保養週期,可能造成過度保養,或錯過真正需要維護的時機。Condition-Based Maintenance(CBM,狀態維護)強調依據設備實際運轉時間、Cycle Count、Alarm、Micro Stops、Cycle Time、溫度、振動等狀態決定保養時機。本文將介紹如何利用 MES 整合設備生產與狀態資料,從固定日期保養逐步轉向「設備真的需要時才保養」,提升維護效率並降低非計畫停機風險。
為什麼固定日期保養不一定最適合每一台設備?
傳統預防保養常設定:
每 30 天保養一次
或:
每季保養一次
這種方式容易管理,但忽略設備實際使用程度。
例如同樣一個月:
A 設備運轉:520 小時
B 設備運轉:180 小時
C 設備運轉:65 小時
如果三台設備都在月底進行相同保養,就可能出現兩種問題:
高負荷設備已經過度使用才保養;低負荷設備則尚未需要就提前保養。
Condition-Based Maintenance 是什麼?
從 Calendar-Based 轉向 Condition-Based
CBM 的核心不是問:
「距離上次保養多久了?」
而是:
「設備目前的實際狀態是否已經需要保養?」
判斷依據可以包含設備實際運轉時間、生產 Cycle Count、Alarm 次數、Micro Stops、Cycle Time Drift、溫度、振動、壓力或其他設備訊號。
因此保養時機開始與設備的「使用程度及狀態」產生直接關聯。
MES 可以用哪些資料判斷保養時機?
累積運轉時間
例如設定設備每運轉:
500 小時
執行一次保養。
比單純每 30 天一次,更能反映設備實際使用程度。
生產 Cycle Count
某些設備或機構更適合依動作次數管理。
例如:
模具累積 100,000 模次
夾具累積 50,000 次
特定機構累積 200,000 Cycle
達到門檻後,由 MES 提醒檢查或保養。
Alarm Frequency
如果某設備原本每天平均 3 次 Alarm,近期逐漸變成:
5 → 9 → 15 → 22 次
即使尚未達固定保養日期,也可能值得提前檢查。
Cycle Time Drift
標準 Cycle Time 為 8 秒,但設備逐漸出現:
8.1 → 8.4 → 8.8 → 9.3 秒
這可能代表設備、模具或送料機構狀況正在改變。
Micro Stops
短暫停止次數突然增加,也可以成為設備劣化的早期訊號。
如何設定 CBM 保養條件?
MES 可針對不同設備建立 Trigger,例如:
運轉時間 ≥ 500 小時
或:
Cycle Count ≥ 100,000
或:
7 日平均 Alarm Frequency > 基準值 150%
或:
Actual Cycle Time > Standard Cycle Time 110%
符合條件後,系統建立:
Inspection Required
而不是直接判斷設備一定故障。
如此可讓維修人員先進行檢查,再決定是否需要停機保養。
為什麼 CBM 不等於 Predictive Maintenance?
兩者經常被混為一談。
Condition-Based Maintenance 主要根據:
設備現在的狀態
決定是否需要維護。
Predictive Maintenance 則更進一步試圖預測:
設備未來什麼時候可能故障。
例如 CBM 發現:
振動超過門檻 → 安排檢查
Predictive Maintenance 則可能分析歷史資料後推估:
軸承未來 10~15 天存在較高失效風險。
因此企業不一定要一開始就導入 AI 預測模型,先把設備狀態資料與 CBM 做好,通常更實際。
MES 如何建立設備狀態維護流程?
建議流程為:
設備資料蒐集
→ 建立正常基準
→ 設定狀態門檻
→ MES 偵測異常
→ 產生檢查通知
→ 維修人員檢查
→ 建立保養/維修紀錄
→ 設備恢復
→ 重新觀察狀態
如此即可將生產數據與設備維護流程真正串聯。
CBM Dashboard 應呈現哪些資訊?
建議包含:
- Equipment Health Score
- 累積運轉時間
- Cycle Count
- 距離保養門檻
- Alarm Trend
- Micro Stop Trend
- Cycle Time Drift
- 最近保養日期
- 最近維修日期
- CBM Trigger
- 待檢查設備
- 高風險設備排行
- 保養後狀態比較
其中很適合建立:
Maintenance Remaining Life
例如:
設備 A:運轉 420/500 小時
設備 B:運轉 485/500 小時
設備 C:運轉 210/500 小時
設備主管即可提前安排維護窗口,而不是等系統到期才臨時處理。
如何避免「過度保養」?
保養並不是越頻繁越好。
過度保養同樣會造成:
- 設備停機
- 維修人力成本
- 備品消耗
- 生產排程中斷
- 不必要的拆裝
- 維修後重新校正
因此 CBM 的目的並不是增加保養次數,而是:
在真正需要的時間點進行適當維護。
如何評估 CBM 導入後是否有效?
可以比較導入前後:
非計畫停機時間
MTBF
MTTR
保養次數
保養工時
備品使用量
Alarm Frequency
設備 Health Score
如果保養次數降低,但 MTBF 提升、非計畫停機下降,就代表維護資源使用得更加有效。
導入 Condition-Based Maintenance 有哪些效益?
可協助企業減少不必要的固定保養、依設備實際使用程度安排維護、提前發現設備劣化、降低非計畫停機、提升維修人力利用率、改善備品規劃、延長設備與零組件使用壽命,並為後續 Predictive Maintenance 建立更可靠的資料基礎。

本著作係採用創用 CC 姓名標示-相同方式分享 3.0 台灣 授權條款授權.