不良品為什麼一路流到客戶端?用 MES 建立 Defect Escape Rate 缺陷逸出率分析
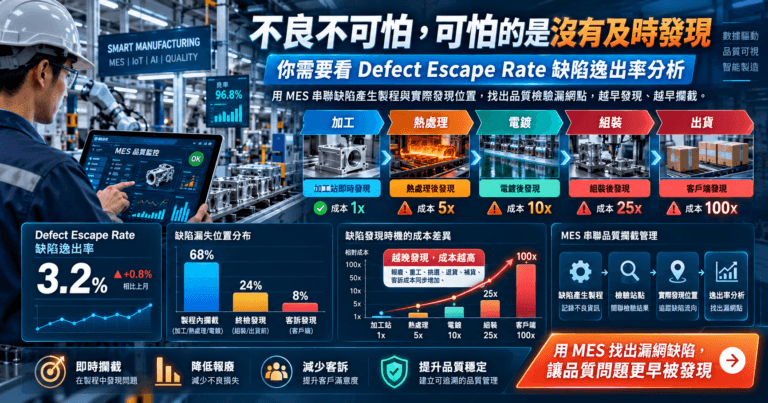
製程產生不良並不可怕,真正昂貴的是「不良沒有被及時發現」。一件尺寸異常若在加工完成後立即攔截,可能只需要報廢或重工;若一路流經熱處理、電鍍、組裝甚至出貨後才被客戶發現,企業付出的就不只是報廢成本,還可能包含後續加工、挑選、退貨、補貨與客訴成本。本文將介紹如何利用 MES 建立 Defect Escape Rate(缺陷逸出率),串聯缺陷產生製程與實際發現位置,找出品質檢驗的「漏網點」,讓品質管理從降低不良進一步提升到「越早發現、越早攔截」。
不良發生與不良流出,其實是兩個不同問題
假設產品製程為:
打頭 → 輾牙 → 熱處理 → 電鍍 → 最終檢驗 → 出貨
打頭產生 100 件尺寸異常。
如果打頭站立即發現:
100 件全部攔截
這是製程品質問題,但檢驗機制有效。
另一種情況是:
打頭產生 100 件異常
打頭只發現 20 件
輾牙發現 30 件
熱處理發現 20 件
最終檢驗發現 25 件
客戶發現 5 件
此時除了打頭製程本身需要改善,還存在另一個問題:
為什麼異常沒有在打頭站被發現?
這就是 Defect Escape 值得分析的地方。
Defect Escape Rate 是什麼?
Defect Escape 可以理解為:
缺陷產生後,沒有在預期的控制點被發現,而流向下一個製程或客戶。
例如某製程實際產生:
200 件缺陷
本站檢出:
150 件
後製程才發現:
50 件
可依企業定義建立逸出率:
Defect Escape Rate = 逸出缺陷數 ÷ 該缺陷總數
即:
50 ÷ 200 = 25%
代表四分之一的問題沒有在原本應該控制的位置被攔截。
為什麼越晚發現不良,損失通常越大?
假設打頭後產品累積價值:
25 元/件
經過:
輾牙
熱處理
電鍍
之後累積價值增加到:
45 元/件
同樣 100 件不良:
打頭立即發現,可能損失約:
2,500 元
電鍍後才發現,可能已投入:
4,500 元
而如果已經出貨,還可能增加:
- 客戶退貨
- 全批挑選
- 緊急補貨
- 運輸費
- 客訴處理
- 生產排程插單
- 商譽影響
因此品質改善不應只追求:
Defect Reduction
還應追求:
Early Detection
MES 如何知道缺陷「在哪裡產生、在哪裡發現」?
建立 Origin Process 與 Detection Process
品質紀錄可以增加兩個重要維度:
Defect Origin Process
缺陷實際產生的製程。
Defect Detection Process
缺陷實際被發現的位置。
例如:
| 不良原因 | Origin | Detection |
|---|---|---|
| 頭部尺寸異常 | 打頭 | 打頭 |
| 頭部裂痕 | 打頭 | 熱處理 |
| 牙紋異常 | 輾牙 | 最終檢驗 |
| 表面異常 | 電鍍 | 客戶 |
如此 MES 才能知道哪些問題存在跨站逸出。
如何建立 Defect Escape Matrix?
很適合使用矩陣呈現:
| 產生製程 ↓ / 發現製程 → | 打頭 | 輾牙 | 熱處理 | 電鍍 | 最終檢驗 |
|---|---|---|---|---|---|
| 打頭 | 180 | 35 | 18 | 10 | 7 |
| 輾牙 | - | 210 | 22 | 15 | 13 |
| 熱處理 | - | - | 95 | 18 | 12 |
| 電鍍 | - | - | - | 130 | 20 |
理想情況下,大部分缺陷應集中在矩陣對角線:
在哪裡產生,就盡量在哪裡發現。
如果大量數據落在右側,就代表缺陷正在向後製程逸出。
哪些缺陷最值得優先改善?
不能只看 Defect Quantity。
例如:
A 缺陷:500 件,逸出率 2%
B 缺陷:150 件,逸出率 40%
C 缺陷:80 件,逸出率 65%
A 雖然發生最多,但大部分都能立即攔截。
C 發生數量較少,卻有超過一半流到後製程。
如果 C 又屬於高風險品質問題,就應優先改善檢測機制。
因此可以建立:
Defect Frequency × Escape Rate × Cost Impact
作為改善優先順序。
如何找出「哪一道檢驗最容易漏掉問題」?
MES 可以反向分析 Detection Gap。
例如:
打頭產生的尺寸問題:
本站檢出:85%
下一站檢出:8%
最終檢驗:5%
客戶:2%
另一類裂痕:
本站檢出:30%
熱處理後:45%
最終檢驗:20%
客戶:5%
此時就能進一步研究:
為什麼裂痕在原製程只有 30% 能被發現?
可能需要調整:
- Sampling Plan
- 檢驗頻率
- 檢驗設備
- 檢驗項目
- 視覺檢測
- 製程參數監控
而不是單純要求作業員「注意品質」。
MES 如何利用批號追蹤逸出範圍?
假設最終檢驗發現:
批號 LOT-20260925-01 出現尺寸異常
MES 可以依生產履歷往前追查:
批號 → 工單 → 打頭設備 → 模具 → 作業員 → 生產時間 → 原料批號
再往後查:
同設備/同模具/同時間區間還有哪些批號?
即可快速建立 Potential Affected Lots。
避免發現一件異常後,只處理眼前產品,卻不知道其他可能受影響批次在哪裡。
Defect Escape Dashboard 應呈現哪些資訊?
建議包含:
- Defect Escape Rate
- Internal Escape Rate
- Customer Escape Rate
- Origin Process
- Detection Process
- Defect Escape Matrix
- Escape Defect Pareto
- 客戶端缺陷數
- 製程別逸出率
- 產品別逸出率
- 設備別逸出率
- 模具別逸出率
- Detection Distance
- Escape Cost
- 月度 Escape Rate Trend
其中非常值得建立:
Detection Distance
例如:
原製程發現:0 Station
下一站發現:1 Station
三站後發現:3 Stations
客戶發現:Customer
除了知道「漏掉幾件」,還能衡量:
一個缺陷平均要經過多少製程才會被發現?
如何建立缺陷逸出改善閉環?
建議形成:
MES 記錄不良 → 判斷 Origin Process → 記錄 Detection Process → 計算 Escape Rate → 找出高逸出缺陷 → 分析檢驗缺口 → 改善製程/檢驗方法 → 追蹤 Escape Rate → 驗證改善效果
品質改善目標就能從:
「降低多少不良?」
進一步提升為:
「即使發生不良,也要盡可能在最早的位置發現。」
導入 Defect Escape Rate 有哪些效益?
可協助企業找出品質檢驗的薄弱環節、降低缺陷流向後製程的機率、減少後段加工浪費、降低客戶端不良與退貨風險、縮小異常批次追查範圍,並建立製程品質與檢驗有效性的共同衡量方式。

本著作係採用創用 CC 姓名標示-相同方式分享 3.0 台灣 授權條款授權.