每一道檢驗真的有用嗎?用 MES 建立 Quality Gate Effectiveness 品質關卡有效性分析
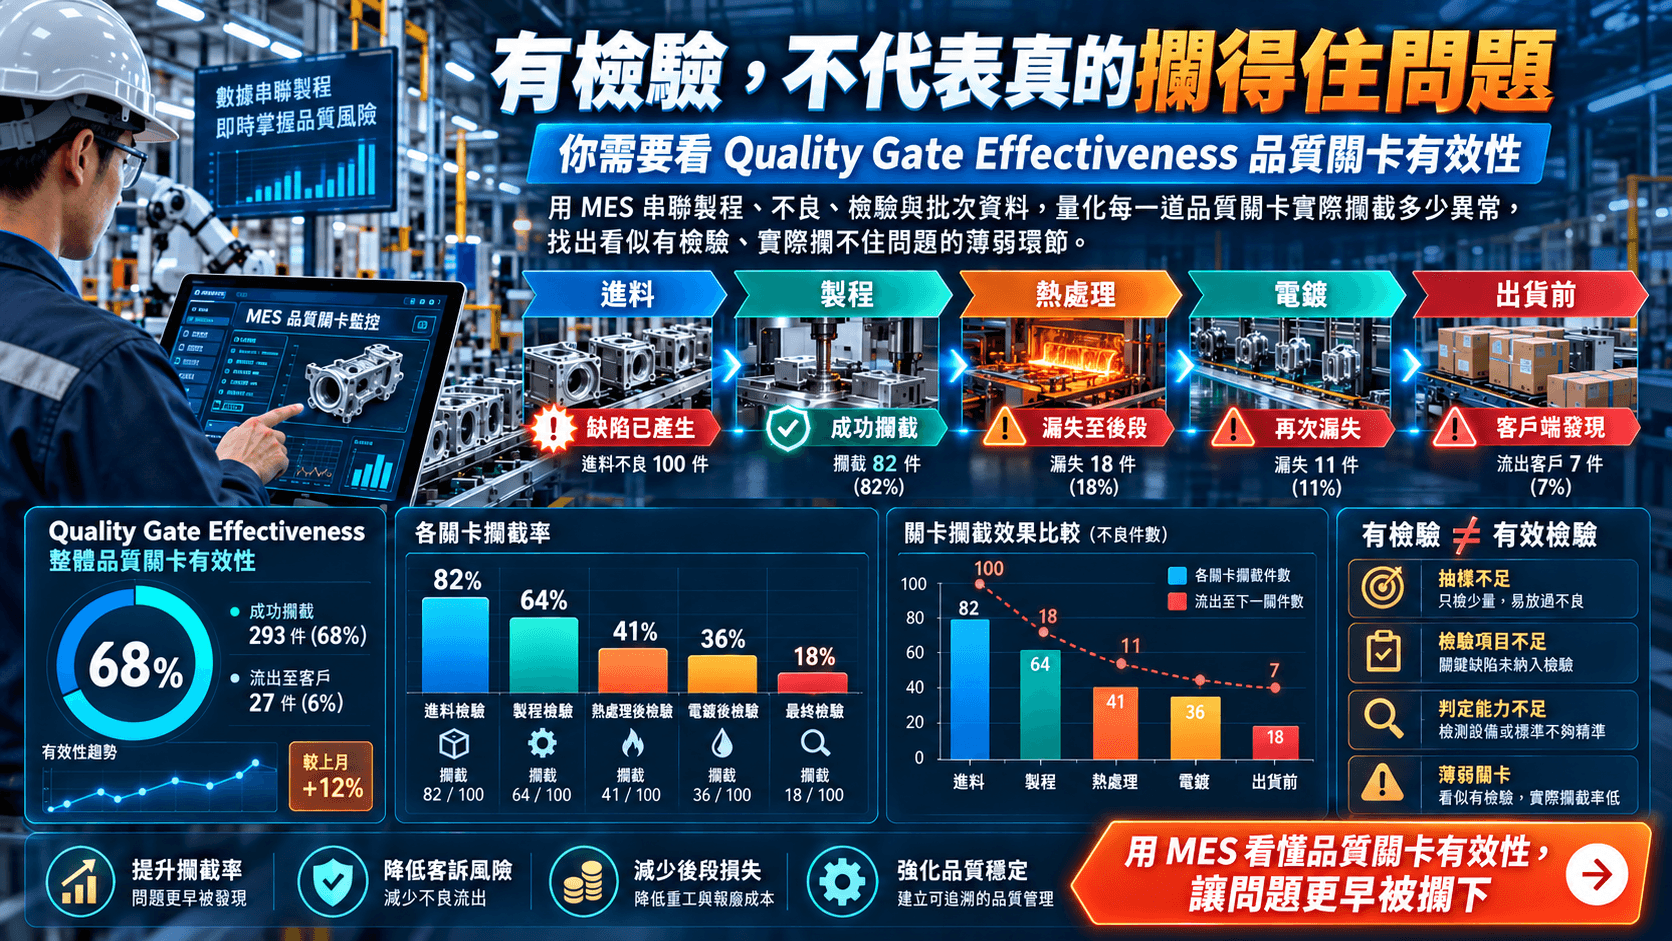
工廠可能在進料、製程、熱處理、電鍍與出貨前都設有品質檢驗站,但「有檢驗」並不代表「檢驗有效」。如果某項缺陷明明在前段製程就已產生,卻連續通過多道 Quality Gate,直到最終檢驗甚至客戶端才被發現,就代表品質關卡可能存在檢驗項目、抽樣頻率或判定能力不足的問題。本文將介紹如何利用 MES 串聯製程、不良、檢驗與批次資料,建立 Quality Gate Effectiveness(品質關卡有效性),量化每一道品質關卡實際攔截多少異常,找出「看似有檢驗、實際攔不住問題」的薄弱環節。
工廠設了很多檢驗站,為什麼客戶還是收到不良品?
假設產品流程為:
打頭 → IPQC → 輾牙 → IPQC → 熱處理 → 檢驗 → 電鍍 → FQC → 出貨
從 SOP 看起來已有四道品質關卡。
但某項「頭部裂痕」卻直到 FQC 才被發現。
真正應該追問的不是:
「為什麼打頭會產生裂痕?」
還包括:
「前面三道 Quality Gate 為什麼都沒有發現?」
這兩個問題分別代表:
製程能力問題
與:
檢驗有效性問題
MES 可以將兩者分開分析。
Quality Gate Effectiveness 是什麼?
Quality Gate Effectiveness 可以理解為:
某一道品質關卡對應該攔截之異常的實際檢出能力。
例如某 IPQC 理論上應攔截某尺寸異常。
期間相關異常共有:
200 件
其中:
本站發現:170 件
後製程才發現:30 件
可建立簡化指標:
Gate Effectiveness = 本關卡成功攔截數 ÷ 應攔截異常總數
因此:
170 ÷ 200 = 85%
代表仍有 15% 的問題穿越該品質關卡。
Quality Gate 與 Defect Escape Rate 有什麼不同?
Defect Escape Rate 著重:
「不良跑到哪裡才被發現?」
Quality Gate Effectiveness 則進一步問:
「原本應該攔截它的檢驗站,為什麼沒有攔住?」
因此可以把兩者串聯:
Defect Origin → Expected Quality Gate → Actual Detection Point
例如:
打頭產生裂痕
→ 打頭 IPQC 應攔截
→ 實際在 FQC 發現
MES 就能記錄這次事件為:
Quality Gate Miss
長期累積後,就能找出最容易漏檢的品質關卡。
MES 如何定義每一道 Quality Gate 應該檢查什麼?
建立 Inspection Control Plan
每一道品質關卡至少應定義:
- 製程
- 產品
- 檢驗項目
- 規格上限
- 規格下限
- 抽樣數量
- 抽樣頻率
- 檢驗設備
- 判定方式
- 異常處置
例如:
輾牙 IPQC
檢驗項目:
牙外徑、牙距、通止規、外觀。
如果後續發現「牙距異常」,系統就能知道:
這項異常原本應該在輾牙 IPQC 被發現。
如何找出「有檢驗但沒有作用」的品質關卡?
假設三個 Quality Gate:
| 品質關卡 | 應攔截異常 | 成功攔截 | 後續才發現 | Effectiveness |
|---|---|---|---|---|
| 打頭 IPQC | 320 | 304 | 16 | 95% |
| 輾牙 IPQC | 250 | 205 | 45 | 82% |
| 熱處理檢驗 | 180 | 171 | 9 | 95% |
此時最值得調查的是:
輾牙 IPQC
但不能立即判斷是檢驗員問題。
還需要分析:
檢驗方法是否適合?
抽樣頻率是否不足?
量具是否合適?
規格是否設定錯誤?
缺陷是否具有間歇性?
設備異常是否發生在兩次抽樣之間?
如此才能找到真正原因。
抽樣頻率會如何影響 Quality Gate?
假設每:
2 小時抽樣一次
設備在 10:15 開始發生尺寸漂移。
下一次檢驗為:
12:00
這代表中間可能已經生產大量異常品。
MES 若掌握:
Inspection Time + Production Time + Machine Parameter
就能分析:
Defect Exposure Window
也就是:
異常可能在未被發現的情況下持續生產多久。
如何利用 MES 動態調整檢驗頻率?
傳統 Sampling Plan 通常固定:
每 2 小時抽 5 件
但 MES 可以依風險動態調整。
例如設備近期:
Cycle Time 異常
連續發生 Alarm
前一批出現尺寸超差
模具接近使用壽命
系統可將下一批檢驗策略調整為:
每 30 分鐘抽樣
待製程恢復穩定後,再回到原本頻率。
這讓 Quality Gate 從固定 SOP 進一步轉向:
Risk-Based Inspection
Quality Gate Dashboard 應呈現哪些資訊?
建議包含:
- Gate Effectiveness
- Inspection Pass Rate
- Gate Miss Count
- Defect Escape Count
- Defect Exposure Window
- Expected Detection Point
- Actual Detection Point
- 檢驗項目別漏檢率
- 製程別 Gate Effectiveness
- 產品別 Gate Effectiveness
- 班別 Gate Effectiveness
- Quality Gate Ranking
- Customer Escape
- 月度 Effectiveness Trend
其中最值得建立:
Quality Gate Funnel
例如:
產生異常:1,000 件
第一關攔截:720 件
第二關攔截:190 件
FQC 攔截:80 件
流至客戶:10 件
管理者可以清楚看到每一道關卡究竟攔下多少問題。
如何判斷某一道 Quality Gate 是否應該存在?
這也是 MES 數據可以進一步回答的問題。
假設某檢驗站一年執行:
120,000 次檢驗
卻只攔截:
3 次異常
而且相同異常在前製程已有更可靠的自動檢測。
此時就值得評估:
這一道檢驗是否仍具有價值?
相反地,如果某關卡經常攔截大量高風險異常,就代表它是重要的品質防線。
因此 Quality Gate 分析不只可以找出:
檢驗不足
也可以找出:
過度檢驗。
如何建立 Quality Gate 改善閉環?
建議流程:
MES 蒐集檢驗結果 → 建立 Expected Detection Point → 比對 Actual Detection Point → 計算 Gate Effectiveness → 找出 Gate Miss → 分析抽樣/量具/方法 → 調整 Control Plan → 持續追蹤 Effectiveness
品質管理即可從:
「這一站有沒有做檢驗?」
提升為:
「這一站的檢驗究竟攔住了多少真正的問題?」
導入 Quality Gate Effectiveness 有哪些效益?
可協助企業量化每一道品質關卡的實際價值,找出容易漏檢的製程、降低缺陷流向後製程與客戶端的風險、改善抽樣計畫與檢驗頻率,同時辨識低價值的重複檢驗,降低不必要的品質成本。

本著作係採用創用 CC 姓名標示-相同方式分享 3.0 台灣 授權條款授權.