品質檢驗越多越好嗎?用 MES 建立 Inspection ROI 檢驗投資效益分析
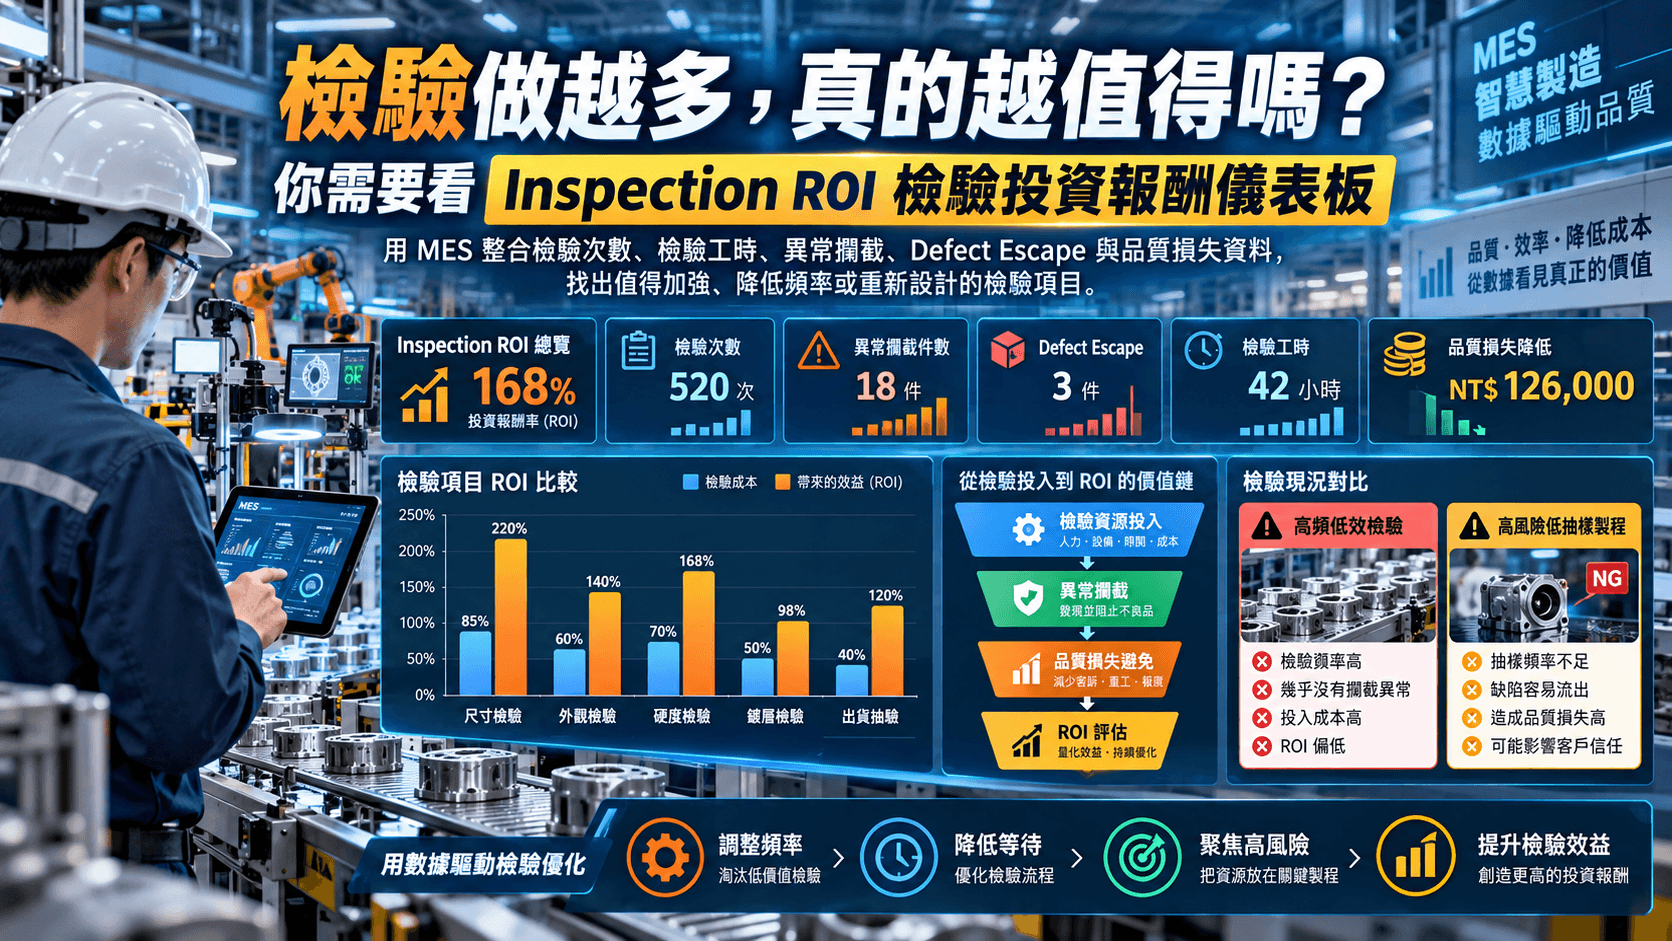
增加檢驗頻率確實可能降低不良流出的風險,但每一次檢驗也需要人員、量具、設備與生產等待時間。如果某項檢驗每天執行數百次,卻幾乎從未攔截異常,是否仍需要維持相同頻率?相反地,高風險製程若抽樣不足,又可能讓大量缺陷流向後製程。本文將介紹如何利用 MES 整合檢驗次數、檢驗工時、異常攔截、Defect Escape 與品質損失資料,建立 Inspection ROI 分析,找出值得加強、降低頻率或重新設計的品質檢驗項目。
為什麼「增加檢驗」不一定等於「提升品質」?
發生客訴後,現場常見的改善措施是:
增加抽樣數量。
原本每 2 小時檢驗一次,改成每小時一次;原本抽 5 件,改成抽 10 件。
短期確實能提高發現問題的機率,但長期可能形成另一個問題:
檢驗成本持續增加,製程本身卻沒有改善。
真正理想的品質管理不是:
用更多檢驗抓出更多不良。
而是:
在正確的位置,用合理成本攔截真正有風險的問題。
Inspection ROI 是什麼?
Inspection ROI 可以視為評估:
投入多少檢驗資源,實際避免多少品質損失。
例如某檢驗項目一年投入:
人工:120,000 元
量測設備:30,000 元
校驗與耗材:10,000 元
年度檢驗成本:
160,000 元
而該檢驗成功攔截的異常,若流到客戶端估計可能造成:
600,000 元品質損失
代表這項檢驗具有相當高的管理價值。
反之,若一年投入 300,000 元,卻只攔截極少數低風險異常,就值得重新檢討檢驗策略。
MES 如何計算真正的檢驗成本?
人工成本
MES 可記錄:
Inspection Start Time → Inspection End Time
例如每天執行 80 次,每次平均 4 分鐘:
80 × 4 = 320 分鐘/日
約為:
5.3 小時/日
再乘以品質人員人工費率,就能估算年度檢驗人工成本。
量測設備成本
例如:
影像量測儀
輪廓儀
硬度計
三次元量測設備
自動光學檢測設備
都存在折舊、維護與校驗成本。
生產等待成本
有些製程必須:
等待檢驗合格 → 才能繼續生產
因此檢驗時間過長還可能造成 Waiting Time 與 WIP。
這部分也應納入檢驗效益評估。
如何判斷是否存在過度檢驗?
假設某尺寸檢驗:
年度檢驗:45,000 次
總檢驗工時:1,500 小時
發現異常:8 次
而這 8 次異常:
全部同時被設備自動量測系統攔截。
此時就值得分析:
人工檢驗是否仍需維持目前頻率?
可能的改善不是直接取消,而是:
每小時 → 每 2 小時
或:
固定抽樣 → 風險式抽樣
逐步驗證是否仍能維持品質風險。
如何辨識「檢驗不足」?
另一種情況是:
年度檢驗成本很低,但 Defect Escape Rate 很高。
例如:
某製程每 4 小時抽樣一次。
MES 發現大量異常都是:
本站未發現 → 下一站發現
此時代表節省下來的檢驗成本,可能遠低於後續產生的 COPQ。
因此不能單純追求:
降低 Inspection Cost
而應同時觀察:
Inspection Cost + Escape Cost
MES 如何建立 Inspection Value Matrix?
可以把所有檢驗項目依兩個維度分類:
檢驗成本
與:
品質風險攔截價值
低成本、高價值
優先保留。
高成本、高價值
研究自動化或縮短檢驗時間,而不是直接取消。
低成本、低價值
可維持,但定期重新評估。
高成本、低價值
最值得優先檢討。
這類矩陣可以讓企業從:
「這是 SOP 規定,所以一直做。」
轉變成:
「數據是否仍證明這項檢驗有必要?」
哪些檢驗適合改成 Risk-Based Inspection?
MES 可以根據近期製程狀態動態決定檢驗頻率。
例如:
設備狀態正常
製程能力穩定
連續 20 批無異常
Defect Escape 接近零
系統可降低抽樣頻率。
但如果:
模具接近壽命
設備 Alarm 增加
製程參數漂移
近期發生異常
更換原料批次
則提高 Sampling Frequency。
形成:
Low Risk → Reduced Inspection
High Risk → Enhanced Inspection
而不是所有產品永遠使用相同抽樣頻率。
Inspection ROI Dashboard 應呈現哪些資訊?
建議包含:
- Inspection Count
- Inspection Hours
- Inspection Cost
- Defect Detection Count
- Gate Miss Count
- Defect Escape Rate
- Avoided COPQ
- Cost per Detection
- Inspection ROI
- 檢驗項目成本排行
- 檢驗項目攔截排行
- 無異常連續批次
- Sampling Frequency
- Inspection Value Matrix
- 月度檢驗成本趨勢
其中非常值得建立:
Cost per Detection
例如:
某檢驗年度成本:240,000 元
實際攔截異常:12 次
則:
Cost per Detection = 20,000 元/次
再與每次異常可能造成的品質損失比較,才能判斷這項檢驗是否具有經濟價值。
如何避免「為了降低成本而取消必要檢驗」?
Inspection ROI 並不是單純找出最貴的檢驗並取消。
還必須考量:
產品安全性
法規要求
客戶規範
特殊特性
歷史客訴
異常嚴重度
例如某安全關鍵尺寸一年可能只發生一次異常,但一旦流出就可能造成重大風險。
即使 Cost per Detection 很高,也不能單純以成本理由取消。
因此 MES 應將:
Cost × Frequency × Severity × Escape Risk
一起納入決策。
如何建立 Inspection Optimization 改善閉環?
建議形成:
MES 蒐集檢驗資料 → 計算檢驗工時與成本 → 統計實際攔截異常 → 串聯 COPQ/Escape Risk → 評估 Inspection ROI → 調整 Sampling Plan → 觀察品質結果 → 持續最佳化
如此品質管理可以從:
「有沒有按照 SOP 檢驗?」
進一步提升為:
「我們是否把檢驗資源放在最有價值的位置?」
導入 Inspection ROI 有哪些效益?
可協助企業找出過度檢驗與檢驗不足、降低重複且低價值的品質工作、將品質人力集中於高風險製程、改善抽樣頻率、降低檢驗等待時間,同時避免因單純削減品質成本而提高不良流出風險。

本著作係採用創用 CC 姓名標示-相同方式分享 3.0 台灣 授權條款授權.