MES 看板顯示正常,現場卻早已停工?用 Production Reporting Latency 分析生產報工延遲
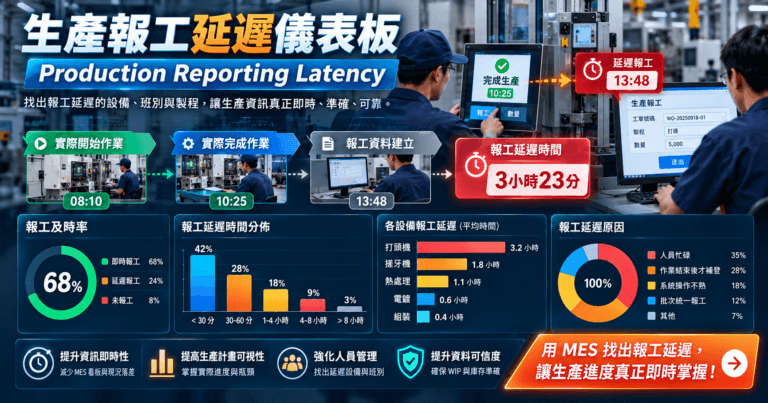
MES 系統已經導入,管理者卻仍然無法掌握真正的即時生產進度?問題可能不是系統更新速度,而是現場作業員沒有即時報工。當工單已完成、設備已停機或產品已轉入下一製程,但報工資料直到數小時後才補登,MES 看板、WIP 數量與生產排程都可能出現資訊落差。本文介紹如何利用 MES 建立 Production Reporting Latency(生產報工延遲)分析,區分實際作業時間與資料回報時間,找出報工延遲的設備、班別及製程,提升生產資訊的即時性與可信度。
MES 已經上線,為什麼管理者還是需要打電話問進度?
假設某工單實際生產狀況:
08:00 開始加工。
10:00 完成 5,000 件。
10:30 轉入下一製程。
12:30 作業員才補登報工資料。
在 10:00 至 12:30 之間,MES 可能仍顯示:
工單尚未完成、產量尚未更新、產品仍停留在原製程。
管理者看到的不是現場即時狀態,而是尚未更新的歷史資料。
這種情況即使系統本身沒有故障,仍然會影響 MES 的管理價值。
Production Reporting Latency 是什麼?
Production Reporting Latency 可定義為:
實際生產事件發生後,到該事件資料成功進入 MES 的時間差。
建議公式:
Reporting Latency = Data Received Time − Actual Event Time
例如:
實際完工時間:10:00
MES 收到報工時間:12:30
則:
Reporting Latency = 150 分鐘
這代表該筆完工資訊延遲了 2.5 小時才進入系統。
需要注意,這是建議的企業內部管理指標,並非所有 MES 都採用相同定義。
為什麼資料回報延遲會影響生產管理?
生產進度失真
工單實際已完成,但 MES 仍顯示生產中。
生管可能因此錯誤判斷設備負荷或工單進度。
WIP 數量不準確
產品已轉入下一站,但系統尚未完成轉站報工。
造成不同製程的在製品數量與現場不一致。
生產排程判斷錯誤
當 APS 或 ERP 使用延遲的 MES 資料重新排程,可能高估尚未完成的工作量。
異常處理不及時
設備已經停機,但作業員沒有即時回報。
管理者可能直到班末才發現異常,錯失及早處理的機會。
MES 應該記錄哪兩種時間?
Actual Event Time
實際生產事件發生時間。
例如:
工單開始、工單完成、設備停機、製程轉站。
Data Received Time
MES 伺服器實際收到該筆資料的時間。
例如:
作業員 10:00 完工,但 12:30 才透過報工系統提交。
建議資料表至少保留:
| 欄位 | 說明 |
|---|---|
| WORK_ORDER_ID | 工單編號 |
| PROCESS_CODE | 製程代碼 |
| MACHINE_ID | 設備編號 |
| EVENT_TYPE | 報工事件類型 |
| EVENT_TIME | 實際事件時間 |
| RECEIVED_AT | 伺服器接收時間 |
| REPORTING_DELAY | 報工延遲分鐘數 |
| REPORT_SOURCE | 人工、設備或系統介接 |
特別需要避免將 CREATED_AT 直接當成實際生產時間。
否則補登報工時,可能造成生產履歷時間錯誤。
如何分析哪些製程最容易延遲報工?
假設 MES 統計一週資料:
| 製程 | 平均報工延遲 | 30 分鐘內回報率 |
|---|---|---|
| 打頭 | 12 分鐘 | 92% |
| 輾牙 | 38 分鐘 | 71% |
| 熱處理 | 85 分鐘 | 45% |
| 電鍍 | 25 分鐘 | 83% |
| 包裝 | 8 分鐘 | 96% |
可以發現:
熱處理製程的報工即時性明顯較差。
但改善前應先確認:
熱處理是否採批次作業?是否需要等待冷卻?是否由單一人員負責多台設備?現場是否缺乏方便的報工終端?
不同製程的合理回報時間可能不同,不宜直接以同一標準評估所有作業。
如何建立 Reporting Timeliness Rate?
建議新增:
報工準時率(Reporting Timeliness Rate)
計算方式:
準時報工筆數 ÷ 應報工總筆數 × 100%
例如企業規定:
實際事件發生後 15 分鐘內完成報工。
某日應報工 1,000 筆,其中 850 筆符合規定。
則:
Reporting Timeliness Rate = 85%
實際導入時,還應區分正常回報、補登報工及離線資料同步,避免將網路中斷誤判為人員未依規定報工。
為什麼不能只看平均報工延遲?
假設 100 筆報工:
90 筆在 5 分鐘內完成。
另外 10 筆延遲 180 分鐘。
平均值可能無法充分反映這些嚴重延遲的事件。
因此建議同時追蹤:
Average Reporting Latency
平均報工延遲。
P95 Reporting Latency
95% 的報工延遲時間不超過的數值。
Maximum Reporting Latency
最大報工延遲。
Overdue Reporting Count
超過規定時間的報工筆數。
如此才能區分一般延遲與少數嚴重異常。
MES 如何降低現場補登報工?
建立報工提醒
當設備已經開始運轉,但 MES 沒有對應的進站紀錄時,主動提醒現場人員。
簡化報工操作
透過條碼、QR Code、觸控設備或預設工單,降低人工輸入時間。
串聯設備資料
具備通訊能力的設備,可透過 PLC、OPC UA 或 API 蒐集運轉狀態。
但設備運轉不一定等於工單正式開工,因此仍需要正確的工單與設備關聯機制。
建立補登原因紀錄
對於超過規定時間的報工,可要求選擇原因:
設備故障、網路中斷、作業繁忙、忘記報工或其他原因。
讓管理者知道延遲真正發生在哪個環節。
Production Reporting Latency Dashboard 應呈現哪些資訊?
建議包含:
- Average Reporting Latency
- P95 Reporting Latency
- Reporting Timeliness Rate
- Overdue Reporting Count
- Backdated Reporting Count
- Unreported Production Events
- Reporting Delay by Process
- Reporting Delay by Machine
- Reporting Delay by Shift
- Reporting Delay by Operator
- Reporting Delay Trend
- Reporting Delay Reason Pareto
其中最值得建立:
Reporting Latency Heatmap(報工延遲熱力圖)
橫軸顯示班別或時段,縱軸顯示製程或設備,利用顏色呈現平均延遲程度。
管理者可以快速辨識:
哪些設備、哪些時段經常沒有即時報工?
如何避免報工時間被任意修改?
如果允許作業員自行輸入實際作業時間,MES 應保留:
原始提交時間、實際事件時間、修改前後內容、修改人員及修改原因。
並建立合理的時間檢核規則。
例如:
工單完成時間不可早於開始時間。
補登時間超過設定門檻時需要填寫原因。
跨班別修改需依權限核准。
這些措施可以提升生產履歷的可信度,同時避免單純追求報工準時率,反而造成資料失真。
如何建立生產報工即時性改善閉環?
建議流程:
現場生產事件 → MES 接收報工 → 計算 Reporting Latency → 判斷是否超時 → 記錄延遲原因 → 分析製程與班別 → 改善報工流程 → 持續追蹤準時率
改善目標不是要求作業員增加更多紀錄工作,而是:
讓正確的生產資訊,在需要的時間進入 MES。
導入 Production Reporting Latency 分析有哪些效益?
透過 MES 建立報工延遲分析,企業可以提高生產進度透明度、改善 WIP 資料準確性、降低人工補登造成的履歷錯誤,並提升 ERP、APS 與現場生產資訊的一致性。
更重要的是,管理者可以從:
「MES 上面有沒有資料?」
進一步確認:
「MES 上面的資料是否足夠即時,可以用來做生產決策?」

本著作係採用創用 CC 姓名標示-相同方式分享 3.0 台灣 授權條款授權.