排程每天都在改?用 MES 建立 Production Schedule Adherence 生產排程遵循率
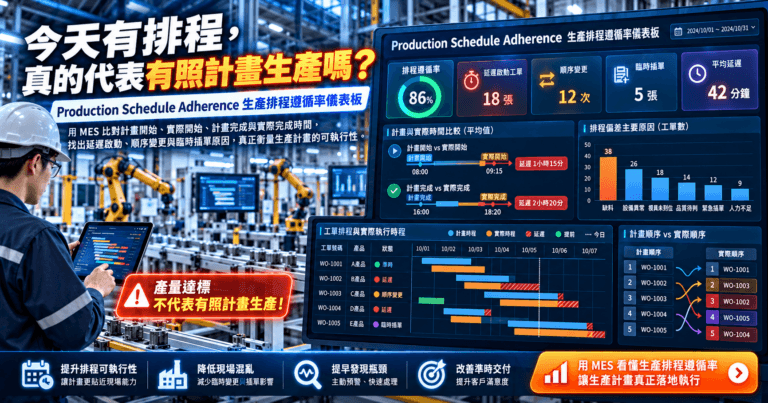
ERP 或 APS 已經排定今天應該生產哪些工單,但到了現場,卻可能因缺料、設備異常、模具未到位、品質待判、緊急插單或人力不足而不斷調整順序。最後產量可能達標,卻不代表生產是按照計畫完成。本文介紹如何利用 MES 建立 Production Schedule Adherence(生產排程遵循率),比對計畫開始、實際開始、計畫完成與實際完成時間,找出工單延遲啟動、順序變更與臨時插單原因,讓企業真正衡量生產計畫的可執行性。
產量達標,為什麼交期還是一直出問題?
假設今天排程:
08:00 工單 A
10:00 工單 B
13:00 工單 C
15:00 工單 D
當天最後四張工單全部完成。
只看 Daily Production Achievement:
100%
看起來沒有問題。
但實際順序可能變成:
08:30 工單 A
11:20 緊急插單 E
14:00 工單 C
17:00 工單 B
隔天 工單 D
如果只統計「完成多少產量」,就看不到排程已經完全被打亂。
Production Schedule Adherence 是什麼?
Schedule Adherence 主要衡量:
實際生產是否按照原定計畫執行。
MES 可以比對:
Planned Start vs Actual Start
Planned Finish vs Actual Finish
Planned Sequence vs Actual Sequence
Planned Quantity vs Actual Quantity
因此管理者不只知道:
今天做了多少?
還能知道:
今天有沒有做原本應該做的東西?
為什麼 Planned Start 與 Actual Start 特別重要?
例如工單:
計畫開始:08:00
實際開始:09:35
Start Delay:
95 分鐘
如果每天都有大量工單延遲 30~90 分鐘才開始,即使設備稼動率很高,也可能代表排程根本無法落地。
MES 可以將 Start Delay 分類為:
缺料、缺人、設備故障、模具未就緒、前工單延誤、品質 Hold、換線超時、等待指示或緊急插單。
如此才能知道排程偏差真正從哪裡開始。
如何分析工單順序被改變?
建立 Sequence Deviation
原始排程:
A → B → C → D
實際:
A → C → E → B → D
MES 可以記錄:
B:延後
C:提前
E:臨時插單
並要求變更時選擇原因。
長期累積後即可分析:
Schedule Change Reason Pareto
例如:
緊急插單 32%
缺料 25%
設備異常 18%
模具問題 12%
品質問題 8%
其他 5%
此時管理問題就從:
「現場為什麼都不照排程?」
轉變成:
「什麼因素讓現場無法照排程?」
緊急插單到底影響多少正常工單?
插單通常只記錄:
新增了一張急單。
但真正值得分析的是它造成的連鎖影響。
例如:
插單 E 占用設備 120 分鐘。
造成:
B 延遲 150 分鐘
C 延遲 130 分鐘
D 跨到下一班
MES 可以建立:
Expedite Impact
將一次插單與後續排程偏差關聯。
企業才能評估:
這張急單真的值得插嗎?
Schedule Adherence Dashboard 應呈現哪些資訊?
建議包含:
- Schedule Adherence Rate
- Planned Orders
- Completed as Planned
- Start Delay
- Finish Delay
- Sequence Deviation
- Unscheduled Orders
- Expedite Orders
- Schedule Change Count
- On-Time Start Rate
- On-Time Completion Rate
- 設備別排程遵循率
- 產品別排程遵循率
- 班別排程遵循率
- Delay Reason Pareto
- Schedule Adherence Trend
其中建議特別建立:
Planned vs Actual Gantt Chart
上方顯示原始排程,下方顯示 MES 實際生產紀錄。
管理者可以直接看到:
哪張工單晚開始、哪張被插單、哪張延後,以及偏差從什麼時間開始累積。
Schedule Adherence Rate 如何設定才合理?
企業可以依自身生產型態設定容許區間。
例如:
計畫開始時間 ±15 分鐘內,視為 On Schedule。
當日:
計畫工單 100 張
符合允許區間 82 張
則:
Schedule Adherence = 82%
不建議所有製造業直接套用相同門檻。
大量連續生產與少量多樣製造,合理的時間容差會完全不同。
如何避免排程 KPI 變成現場壓力指標?
Schedule Adherence 不應單純用來判斷:
「現場有沒有照做。」
更重要的用途是驗證:
「排程本身是否具有可執行性。」
如果某設備長期只有 55% Adherence,原因可能不是現場管理差,而是:
標準工時不準、換模時間低估、設備產能設定錯誤、物料到料時間沒有納入,或排程沒有考慮品質等待。
因此 MES 的實績資料應反饋 ERP/APS,持續修正排程模型。
如何建立排程改善閉環?
建議形成:
ERP/APS 下達排程 → MES 接收 Planned Schedule → 現場實際報工 → 比對 Planned vs Actual → 記錄偏差原因 → 分析 Schedule Adherence → 修正標準時間與排程條件 → 下一輪重新排程
如此 MES 不只是接收排程的執行端,而成為:
驗證排程是否符合真實現場能力的資料來源。
導入 Schedule Adherence 有哪些效益?
可協助企業量化計畫與實際生產的落差、找出工單無法準時啟動的原因、評估插單對其他訂單的影響、改善 ERP/APS 排程參數,並讓生管與現場從「一直重排」進一步找到真正造成排程失準的系統性問題。

本著作係採用創用 CC 姓名標示-相同方式分享 3.0 台灣 授權條款授權.