不良品被 Hold 之後等多久?用 MES 分析 Quality Hold Time 品質待判時間
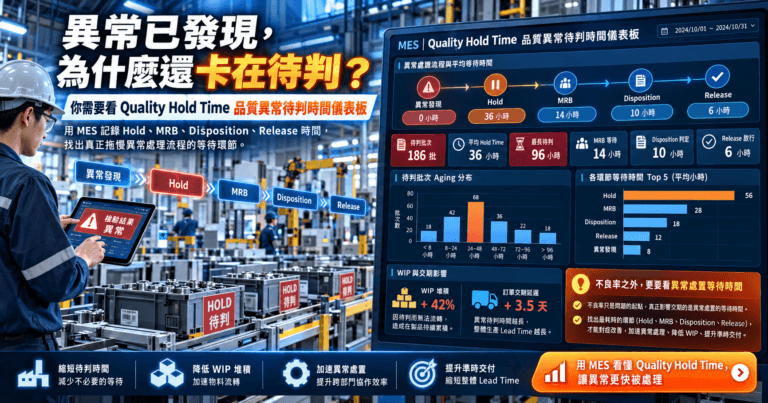
產品檢驗發現異常後,通常不會立即決定報廢,現場可能先將批次標記為 Hold,等待品保、生產、工程甚至客戶共同判定特採、重工、挑選或報廢。問題在於,企業通常會追蹤不良率,卻很少統計產品從「異常發現」到「最終處置」究竟等待多久。當待判時間過長,大量庫存便會停留在 WIP,甚至影響後續工單與交期。本文介紹如何利用 MES 建立 Quality Hold Time,分析品質異常從 Hold、MRB、Disposition 到 Release 的時間,找出真正拖慢異常處理流程的環節。
發現不良之後,產品去了哪裡?
品質人員發現尺寸異常後,產品可能被標示:
HOLD
接著等待:
品保確認 → 工程判定 → 生產評估 → 主管核准 → 特採/重工/挑選/報廢 → Release
如果這個流程花了三天,這三天產品沒有加工,也沒有出貨。
但它仍然:
占用庫存、占用空間、占用資金,並持續增加交期風險。
Quality Hold Time 是什麼?
Quality Hold Time 可以定義為:
Hold Time = 最終處置/解除時間 − 異常凍結時間
例如:
10/1 09:00:發現異常
10/1 09:15:Hold
10/1 15:00:工程確認
10/2 10:00:MRB 判定
10/2 14:00:核准重工
10/2 14:30:Release
這批產品的 Hold Time 約:
29 小時 15 分鐘
真正的品質確認可能只花數十分鐘,其餘大部分時間都消耗在等待決策。
Inspection Delay 與 Quality Hold Time 有什麼不同?
Inspection Delay 分析的是:
產品還沒有品質結果以前,要等多久?
Quality Hold Time 則分析:
已經確定有異常後,要等多久才能決定怎麼處理?
因此兩者是不同階段:
生產完成 → 待驗 → 檢驗 → 發現異常 → HOLD → MRB/判定 → Disposition → Release
MES 若能完整記錄這些時間點,就能找出品質流程真正的等待瓶頸。
MES 應記錄哪些品質待判時間點?
Hold Created
產品正式被凍結,不允許流入下一製程或出貨。
Review Started
品保或工程開始進行異常確認。
MRB Decision
完成 Material Review Board 或相關品質處置決策。
Disposition Approved
正式決定:
Use As Is、Rework、Sorting、Return、Scrap
Released
解除 Hold,產品重新進入正常流程。
如此才能將「異常處理花很久」轉換成可以量化的時間資料。
為什麼平均 Hold Time 可能會騙人?
假設一個月有 100 件品質異常:
90 件在 4 小時內處理完成。
另外 10 件卻等待:
3~7 天
單純查看平均值,可能無法凸顯真正嚴重的 Long-Tail Cases。
因此 Dashboard 建議同時呈現:
Average Hold Time
Median Hold Time
Maximum Hold Time
以及:
Over 24 Hours / Over 48 Hours / Over 72 Hours
讓長時間未處理案件直接浮現。
如何找出 Hold 卡在哪一個部門?
MES 可以將等待拆解:
| 階段 | 平均時間 |
|---|---|
| 等待品保確認 | 1.2 小時 |
| 等待工程判定 | 6.8 小時 |
| 等待主管核准 | 3.5 小時 |
| 等待重工安排 | 14.6 小時 |
此時可以發現:
真正最大的問題不是品質判定,而是:
判定完成後等待重工安排。
改善方向就會完全不同。
如何建立 Quality Hold Aging?
非常適合參考庫存 Aging 的概念建立:
0~4 小時
4~8 小時
8~24 小時
24~48 小時
48~72 小時
72 小時以上
例如 Dashboard 顯示:
目前 Hold:32 批
超過 24 小時:12 批
超過 72 小時:4 批
主管就能直接處理真正需要升級追蹤的案件。
Hold WIP 為什麼值得管理?
假設目前共有:
15 批品質 Hold
總數量:
120,000 件
帳面價值:
2,800,000 元
這代表企業有 280 萬元的產品暫時無法正常流動。
因此除了 Hold Lots,也可以建立:
Hold Quantity
以及:
Hold Inventory Value
把品質等待轉換成管理階層更容易理解的營運影響。
如何設定 Quality Hold SLA?
可以依異常嚴重程度設定:
一般異常:8 小時
重要異常:4 小時
交期緊急:2 小時
重大品質風險:立即升級
MES 可自動計算:
Hold SLA Achievement Rate
並在即將超時時通知相關責任人。
管理方式就能從:
「有人記得就去追。」
轉為:
「系統主動管理未完成的品質決策。」
Quality Hold Dashboard 應呈現哪些資訊?
建議包含:
- Open Hold Lots
- Hold Quantity
- Hold Inventory Value
- Average Hold Time
- Median Hold Time
- Maximum Hold Time
- Hold Aging
- Hold SLA Achievement
- Disposition Type
- Rework Waiting Time
- Approval Waiting Time
- 製程別 Hold Time
- 產品別 Hold Time
- 責任單位別 Hold Time
- Hold Reason Pareto
- 月度 Hold Time Trend
其中最值得建立的是:
Hold Aging × Inventory Value
因為一批等待 72 小時但只有幾百元,與另一批等待 24 小時卻價值 80 萬元,管理優先順序顯然不應相同。
如何建立 Quality Hold 改善閉環?
建議形成:
MES 發現品質異常 → 自動 Hold 批次 → 指派責任人 → 開始 Review → MRB/處置判定 → 核准 → Rework/Sorting/Scrap → Release → 統計 Hold Time
並持續分析:
哪一種異常最常被 Hold?
哪個流程等待最久?
哪個部門最常超過 SLA?
哪些產品占用最多 Hold Inventory Value?
品質管理即可從「處理不良」進一步提升為「管理異常決策速度」。
導入 Quality Hold Time 有哪些效益?
可協助企業降低待判 WIP、縮短品質異常決策時間、避免高價值產品長期凍結、降低交期延誤風險,並讓品保、生產、工程與管理部門清楚掌握每一批異常品目前卡在哪個處理階段。

本著作係採用創用 CC 姓名標示-相同方式分享 3.0 台灣 授權條款授權.