檢驗合格了,產品為什麼還不能往下做?用 MES 分析 Inspection Delay 檢驗等待時間
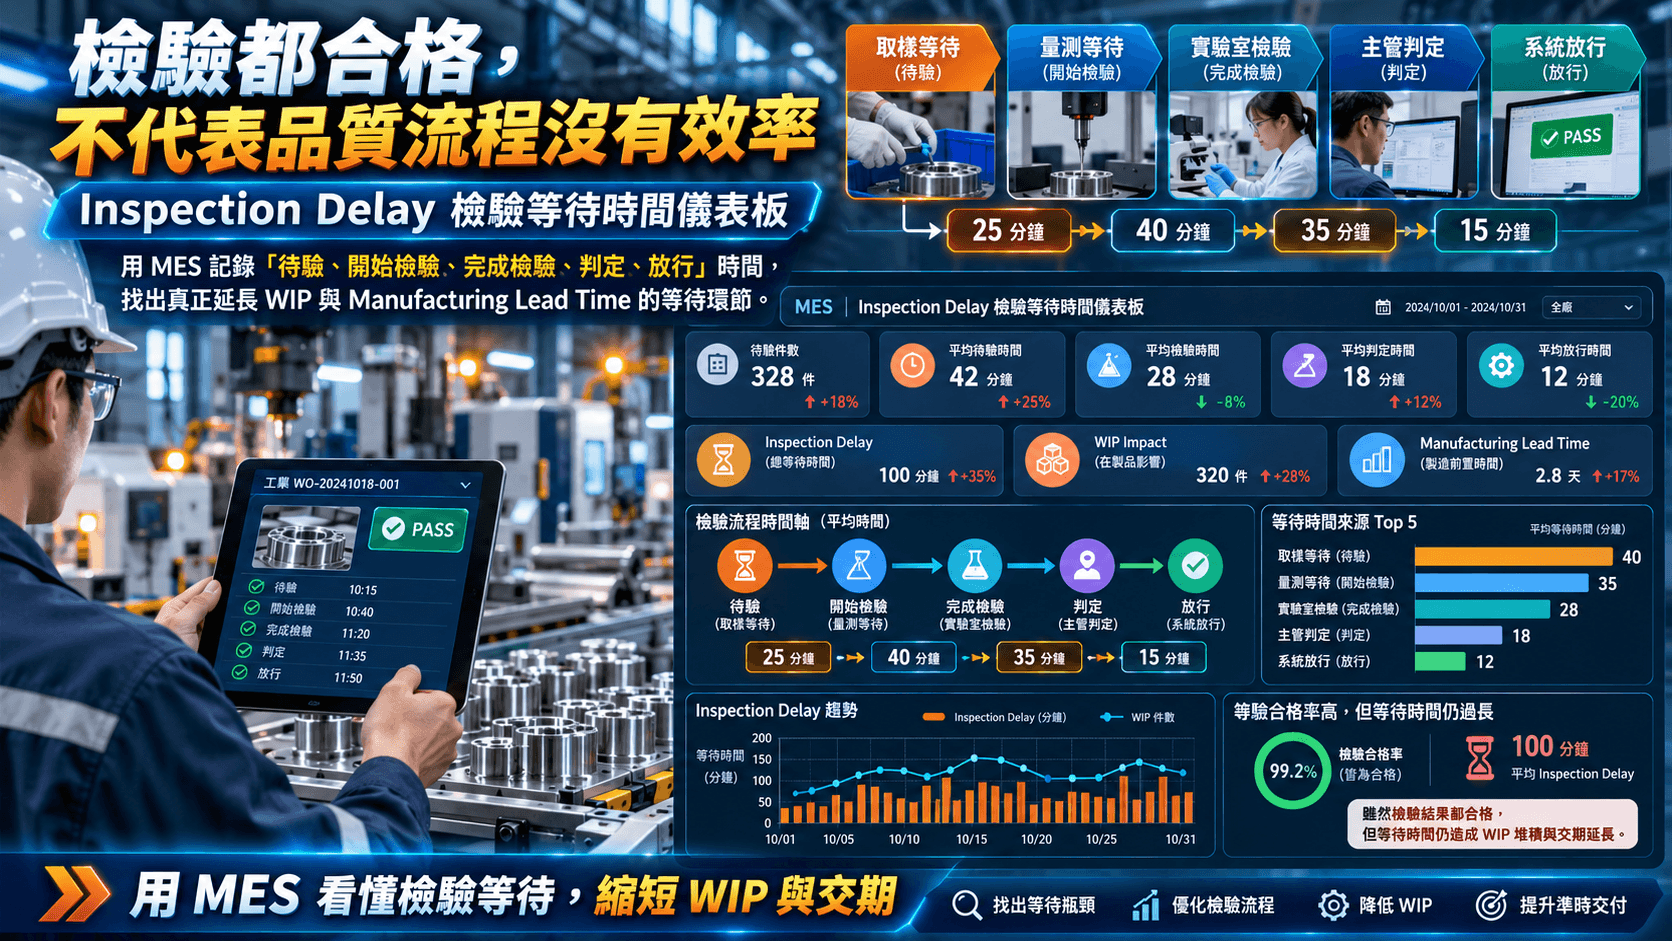
品質檢驗結果全部合格,不代表檢驗流程沒有效率。產品完成加工後,可能等待品保人員取樣、量測、實驗室檢驗、主管判定或系統放行數十分鐘甚至數小時,而這些時間通常不會被計入加工 Cycle Time。當工廠只追蹤檢驗合格率,就容易忽略品質流程造成的生產等待。本文介紹如何利用 MES 記錄「待驗、開始檢驗、完成檢驗、判定、放行」時間,建立 Inspection Delay 分析,找出品質流程中真正拉長 WIP 與 Manufacturing Lead Time 的等待環節。
品質全部合格,為什麼工單還是延遲?
假設某批產品:
加工完成:10:00
品保開始檢驗:11:20
檢驗完成:11:35
系統放行:11:50
實際檢驗只花:
15 分鐘
但產品從完成到可以進入下一站,共等待:
110 分鐘
如果報表只記錄 Inspection Duration,就會認為這次檢驗非常有效率。
真正影響生產流動的,反而是沒有被注意到的:
95 分鐘等待與放行時間。
Inspection Delay 是什麼?
Inspection Delay 是產品完成製程、進入待驗狀態後,到品質判定或正式放行之間所產生的非加工時間。
可以拆成:
Queue Time → Inspection Time → Decision Time → Release Time
例如:
等待取樣:60 分鐘
實際檢驗:15 分鐘
等待判定:20 分鐘
等待放行:15 分鐘
總品質流程時間:
110 分鐘
真正 Value-Added 的檢驗時間只有 15 分鐘。
因此改善重點可能根本不是「檢驗員量得太慢」。
MES 應該記錄哪些時間點?
Ready for Inspection
製程完成並正式進入待驗狀態。
Inspection Start
品保開始取樣或量測。
Inspection Complete
實際檢驗作業完成。
Quality Decision
完成合格、不合格或條件允收判定。
Released
產品正式允許流向下一製程。
有了這些 Timestamp,MES 才能區分:
檢驗花多久
以及:
等檢驗花多久。
為什麼首件檢驗特別值得分析?
首件檢驗與一般抽樣不同。
設備換模後可能完成首件,但在品質確認以前無法大量生產。
例如:
換模完成:08:00
首件完成:08:10
品保開始檢驗:08:45
首件核准:09:00
設備真正等待品質確認:
50 分鐘
如果一天換模 6 次:
50 × 6 = 300 分鐘
等於每天可能有 5 小時產能消耗在等待首件確認。
因此首件等待時間非常適合與 SMED 分開分析。
SMED 解決:
設備換得多快?
Inspection Delay 則回答:
換完之後多久才能真正開始量產?
如何找出等待發生在哪個環節?
MES 可以建立 Inspection Delay Breakdown:
| 階段 | 時間 |
|---|---|
| 等待檢驗 | 55 分鐘 |
| 實際檢驗 | 12 分鐘 |
| 等待判定 | 18 分鐘 |
| 等待放行 | 25 分鐘 |
總時間:
110 分鐘
此時可以清楚看到真正最大的問題是:
等待檢驗
而不是 Inspection Time。
改善方法可能是重新配置品保人力、建立待驗通知或依生產排程提前準備,而不是要求檢驗員提高量測速度。
MES 如何建立待驗佇列?
當製程完成後,MES 自動建立:
Inspection Queue
並顯示:
工單、產品、批號、製程、待驗時間、等待分鐘數、優先級與交期。
例如:
LOT-A:等待 18 分鐘
LOT-B:等待 47 分鐘
LOT-C:等待 126 分鐘
當超過設定門檻,可自動顯示:
Inspection Overdue
讓品保人員不必等現場打電話才知道有產品等待檢驗。
如何設定檢驗等待 SLA?
不同品質關卡可以設定不同目標。
例如:
首件檢驗:30 分鐘
IPQC:60 分鐘
FQC:120 分鐘
實驗室檢驗:依標準週期
MES 即可計算:
Inspection SLA Achievement Rate
例如本月:
總檢驗批次:1,200
SLA 內完成:1,050
SLA 達成率:
87.5%
品質管理因此除了 Pass Rate,也開始管理:
Response Time。
檢驗等待如何造成 WIP?
如果產品必須:
檢驗合格 → 才能進下一製程
每一批等待檢驗的產品都會形成 WIP。
假設平均每天:
20 批待驗
每批 2,000 件
就可能有:
40,000 件
產品暫時停留在品質關卡。
如果 Inspection Delay 持續增加,即使設備 Cycle Time 沒有變慢,整體 Manufacturing Lead Time 仍然可能惡化。
Inspection Delay Dashboard 應呈現哪些資訊?
建議包含:
- Average Inspection Delay
- Queue Time
- Inspection Time
- Decision Time
- Release Time
- First Article Approval Time
- Inspection SLA Achievement
- Overdue Inspection Lots
- Waiting WIP
- 製程別等待時間
- 品質關卡別等待時間
- 班別等待時間
- 產品別等待時間
- 每日待驗 Queue
- Inspection Delay Trend
其中最值得建立:
Queue Time vs Inspection Time
如果平均數據為:
Queue Time:78 分鐘
Inspection Time:14 分鐘
管理者就能立即知道:
問題不是「檢驗太慢」,而是「太晚開始檢驗」。
如何建立 Inspection Delay 改善閉環?
建議形成:
製程完成 → MES 自動建立待驗 → 記錄 Queue Time → 開始檢驗 → 完成判定 → 自動放行 → 分析 Delay → 找出超時關卡 → 調整人力與通知機制 → 持續追蹤 SLA
品質管理就能從:
「有沒有完成檢驗?」
提升為:
「產品需要等多久才能得到品質決策?」
導入 Inspection Delay 分析有哪些效益?
可協助企業找出品質流程中的隱藏等待時間,降低首件確認造成的設備等待,減少待驗 WIP,縮短 Manufacturing Lead Time,改善品保人力安排,並避免生產與品質部門只看到各自作業時間,卻沒有人管理兩個流程之間的等待。

本著作係採用創用 CC 姓名標示-相同方式分享 3.0 台灣 授權條款授權.