良率只下降 1%,公司到底損失多少錢?用 MES 建立 COPQ 品質不良成本分析
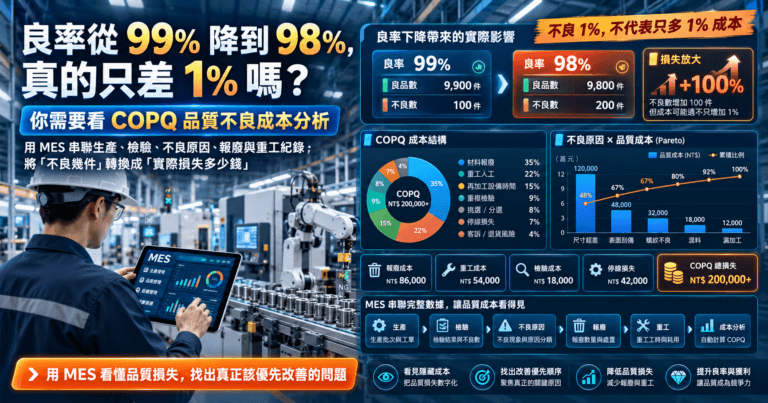
良率從 99% 降到 98%,報表上看起來只差 1%,但這 1% 可能包含材料報廢、重工人工、設備再次加工、重複檢驗、挑選、停線甚至客訴與退貨等大量隱藏成本。若品質管理只追蹤不良率與不良數量,很難判斷哪一種品質問題最值得優先改善。本文將介紹如何利用 MES 串聯生產、檢驗、不良原因、報廢與重工紀錄,建立 COPQ(Cost of Poor Quality,品質不良成本),將「不良幾件」進一步轉換成「品質問題實際損失多少錢」。
為什麼不良率只有 1%,成本影響可能遠超過 1%?
假設某工單生產:
100,000 件
不良率:
1%
代表產生:
1,000 件不良品
如果每件只按照材料成本 30 元計算,看起來損失:
30,000 元
但其中部分產品可能已經經過多道製程。
例如:
材料 → 打頭 → 輾牙 → 熱處理 → 電鍍 → 最終檢驗
如果直到最後一道檢驗才發現不良,前面投入的設備時間、人工、能源與委外加工費都已經發生。
因此:
不良數量相同,發現不良的製程位置不同,成本也可能完全不同。
COPQ 是什麼?
COPQ(Cost of Poor Quality)可理解為:
因為產品沒有一次做對,而額外產生的成本。
製造現場常見的 COPQ 包含:
- 報廢
- 重工
- 返修
- 挑選
- 重複檢驗
- 製程停線
- 客戶退貨
- 客訴處理
- 緊急補產
- 額外運輸
因此 COPQ 的核心並不是單純計算 Scrap Cost,而是找出:
「品質問題總共消耗了多少原本不需要投入的資源?」
報廢成本不能只計算材料
Scrap Cost 應包含已投入製程價值
假設某產品:
原料:20 元
打頭:5 元
輾牙:4 元
熱處理:6 元
電鍍:8 元
若產品在打頭後立即報廢,已投入成本約:
25 元
但如果完成電鍍後才被判定報廢,已投入成本可能達:
43 元
同樣都是一件報廢品,成本影響並不相同。
這也是 MES 串聯製程履歷後非常適合分析的資料。
重工為什麼是最容易被低估的品質成本?
重工產品最後通常仍會變成:
Good Unit
因此只查看最終良率時,很可能看不出問題。
例如:
投入:10,000 件
最終良品:9,900 件
報廢:100 件
看起來良率為:
99%
但如果 9,900 件良品中有 800 件曾經重工,就代表企業額外投入了大量設備與人工資源。
因此 COPQ 應將:
Rework Cost
獨立列出,而不能只看最終報廢。
重工成本可以如何計算?
例如某批產品有:
500 件需要重新輾牙
每件重工增加:
設備時間:10 秒
人工處理:5 秒
重複檢驗:3 元
除了直接檢驗費之外,MES 還可以計算額外設備占用時間。
如果重工占用了:
500 × 10 秒 = 5,000 秒
約等於:
83 分鐘設備產能
這 83 分鐘原本可以生產正常工單,因此重工除了直接成本,也形成產能機會損失。
為什麼「不良發現得越晚」通常越昂貴?
假設製程為:
A → B → C → D → E → 最終檢驗
如果 A 製程產生的缺陷直到 E 才被發現,產品已經消耗 B、C、D、E 的加工資源。
因此 MES 很適合建立兩個欄位:
Defect Origin Process
與:
Detection Process
例如:
缺陷產生:打頭
發現位置:最終檢驗
這類問題值得優先改善,因為除了降低缺陷之外,還可以研究:
能不能更早發現?
MES 如何建立 COPQ?
可以將資料串聯成:
工單 → 批號 → 製程 → 檢驗 → 不良原因 → 不良數量 → 處置方式 → 報廢/重工 → 成本
再搭配 ERP 的:
- 材料成本
- 人工費率
- 製程費率
- 委外加工費
即可將品質事件轉換成成本。
如此品質報表便能從:
尺寸不良:850 件
提升為:
尺寸不良:850 件,COPQ 72,000 元
哪一種不良應該優先改善?
假設:
| 不良原因 | 數量 | COPQ |
|---|---|---|
| 外觀刮傷 | 2,500 | 45,000 元 |
| 尺寸超差 | 900 | 125,000 元 |
| 熱處理異常 | 280 | 210,000 元 |
| 電鍍異常 | 150 | 165,000 元 |
如果按照 Defect Quantity 排序,會優先改善外觀刮傷。
但按照 COPQ 排序,熱處理異常才是最大的品質成本來源。
因此:
不良最多的問題,不一定是最值得優先改善的問題。
COPQ Dashboard 應呈現哪些資訊?
建議包含:
- Total COPQ
- COPQ / Sales
- Scrap Cost
- Rework Cost
- Sorting Cost
- Reinspection Cost
- Customer Return Cost
- Defect Quantity
- 不良原因 COPQ Pareto
- 製程 COPQ 排行
- 產品 COPQ 排行
- 設備 COPQ 排行
- 工單 COPQ 排行
- 月度 COPQ Trend
其中很適合並列兩張 Pareto:
Defect Quantity Pareto
與:
COPQ Pareto
兩張排行很可能完全不同,這正是管理價值所在。
如何利用 MES 找出品質成本的 Root Cause?
例如 MES 發現:
尺寸超差 COPQ:本月 180,000 元
即可繼續 Drill Down:
產品 → 工單 → 製程 → 設備 → 模具 → 班別 → 人員 → 原料批次
最後可能發現:
80% 的成本集中在:
特定設備+特定模具
品質改善就能從「要求現場降低不良」變成具體改善對象。
如何建立 COPQ 改善閉環?
建議流程:
MES 蒐集不良 → 分類 Defect → 記錄處置 → 計算 Scrap/Rework → 換算 COPQ → 建立成本 Pareto → 找出高成本問題 → Root Cause Analysis → 執行改善 → 比較改善前後 COPQ
例如改善前:
COPQ:每月 520,000 元
改善後:
COPQ:每月 310,000 元
便能直接量化:
每月改善效益:210,000 元
品質改善成果也就不再只有「不良率下降 0.5%」。
導入 COPQ 分析有哪些效益?
可協助企業把不良率轉換成財務影響,辨識真正高成本的品質問題,量化報廢與重工造成的隱藏損失,找出應優先改善的產品、設備、模具與製程,並讓品保、生產與管理階層用共同的成本指標衡量改善成果。

本著作係採用創用 CC 姓名標示-相同方式分享 3.0 台灣 授權條款授權.